


Centro de noticias
Problemas comunes de sellado de botellas de licor y cómo prevenir fugas
Por qué las fugas en una botella de licor suelen empezar antes del transporte
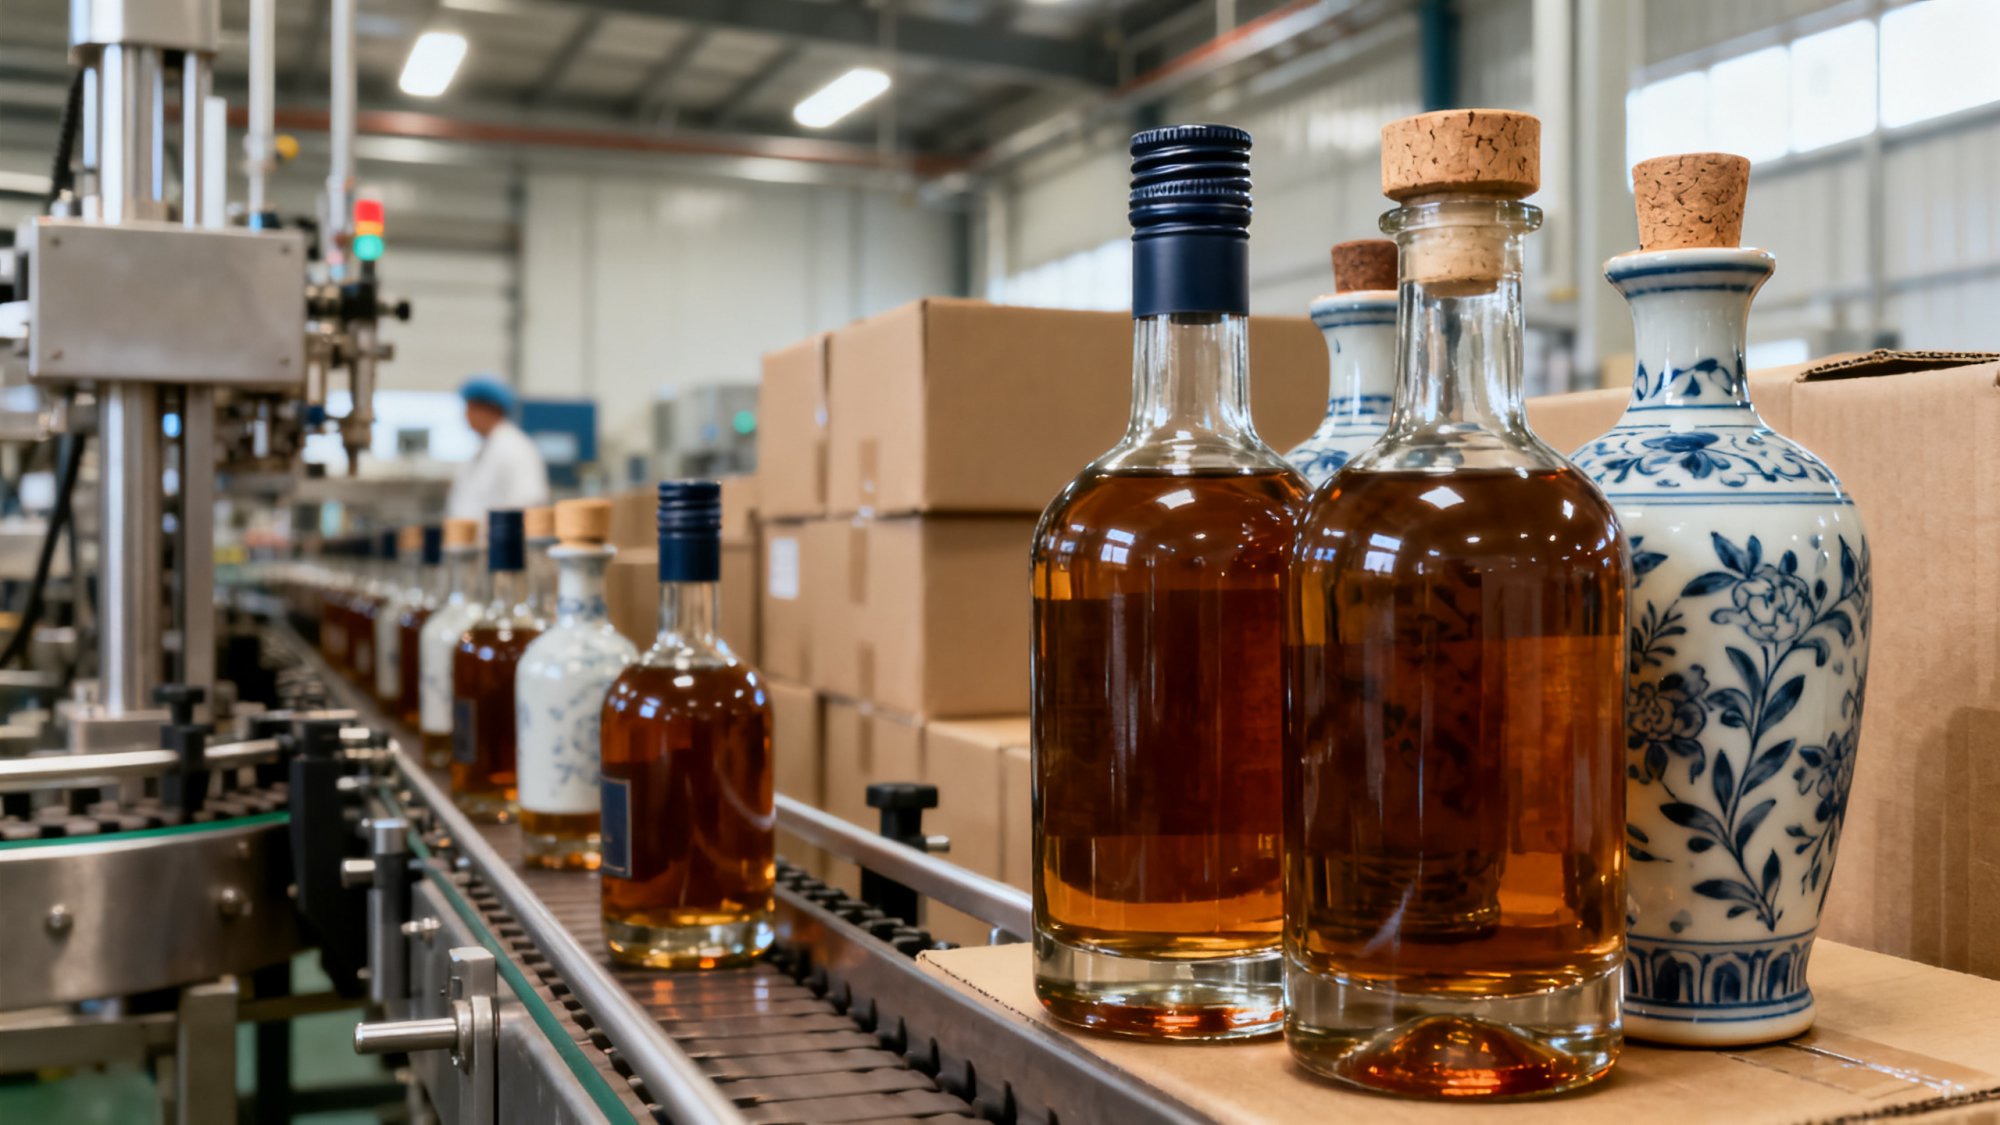
Una botella de licor con fugas rara vez falla por una sola razón. En la mayoría de los casos, interactúan la calidad del acabado del vidrio, el ajuste del cierre, las condiciones de llenado y el estrés de manipulación.
Por eso, el control del sellado en trabajos con materiales de vidrio y cerámica no puede detenerse en la especificación del tapón. El cuello de la botella, la superficie de sellado y la estabilidad del proceso importan tanto como aquello.
Cuando aparecen fugas, las pérdidas se propagan rápidamente. La pérdida de producto es evidente, pero el riesgo de contaminación, el daño de la etiqueta, el debilitamiento de la caja y la gestión de reclamaciones suelen costar más.
En el uso real, diferentes aplicaciones de botella de licor fallan de distintas maneras. Una botella almacenada en posición vertical en un almacén estable enfrenta un desafío de sellado muy distinto al de una que se desplaza por la logística de exportación.
Una revisión práctica comienza con la situación real: cómo se llena la botella, cuánto tiempo permanece en reposo, qué variaciones de temperatura experimenta y con qué frecuencia se mueve.
Las distintas condiciones de uso cambian la prioridad del sellado
Muchos equipos asumen que un diseño de cierre debería funcionar en todas las líneas de botella de licor. Eso suena eficiente, pero las condiciones de campo suelen ser menos uniformes.
Un ciclo corto de distribución local puede tolerar una variación menor del revestimiento. El envío de larga distancia con presión de apilamiento y fluctuación de temperatura normalmente no lo hará.
Las botellas con decoración cerámica y las botellas de vidrio flint pesado también introducen un comportamiento de manipulación diferente. El peso, el centro de gravedad y la geometría del cuello influyen en la consistencia del sellado durante el taponado y el transporte.
Con mayor frecuencia, el juicio clave no es si un cierre de botella de licor está clasificado como resistente a fugas. Es si todo el sistema de embalaje permanece sellado bajo condiciones reales de carga.
Una comparación rápida de condiciones comunes
En las líneas de llenado, pequeños errores dimensionales se convierten en vías de fuga
El problema de sellado más común en botellas de licor en las líneas de producción no es una rotura dramática. Es un desajuste sutil entre el cierre y el acabado del vidrio.
Un acabado superior astillado, una zona de apoyo irregular, cuellos fuera de redondez o rebabas en la superficie de sellado pueden impedir el contacto completo. Incluso los buenos tapones no pueden compensar una geometría deficiente del vidrio.
Esto importa más en líneas rápidas. Una taponadora que funciona a velocidad puede ocultar un par de aplicación inestable durante horas antes de que aparezca una fuga visible en las cajas embaladas.
Para formatos de botella de licor con tapón roscado, la comprobación útil no es solo el par promedio. Es la distribución del par, el engrane de la rosca y la consistencia de apertura después de 24 horas.
Para cierres tipo bar-top o de estilo corcho, la fuerza de inserción y la profundidad de asentamiento merecen la misma atención. Demasiado superficial invita a la filtración. Demasiado profundo puede dañar el cuerpo del cierre o deformar la zona del cuello.
- Mida las dimensiones del acabado del cuello por lote, no solo en la aprobación del molde.
- Inspeccione la superficie de sellado en busca de astillas, ondulaciones e interferencias de la línea de unión del molde.
- Ajuste el rango de compresión del cierre a la variación real del vidrio.
- Realice pruebas de fugas después del taponado y nuevamente tras un breve tiempo de asentamiento.
Las condiciones de almacenamiento crean fallas de botella de licor más lentas pero costosas
No todas las fugas aparecen el día del llenado. Algunos envases de botella de licor salen de la línea en buenas condiciones y luego fallan después de semanas de almacenamiento.
Esto es común cuando los almacenes se enfrentan al calor estacional, al aire seco o a cambios repetidos de temperatura. Los materiales de sellado pueden relajarse, encogerse, endurecerse o perder recuperación elástica.
Los tapones de corcho y sintéticos se comportan de manera diferente aquí. El corcho natural puede reaccionar a la pérdida de humedad. Algunos revestimientos poliméricos funcionan bien al principio y luego pierden presión de contacto con el tiempo.
Los especialistas en materiales de vidrio y cerámica suelen centrarse primero en la integridad de la botella. Sin embargo, la retención del sellado con el tiempo depende de la interfaz, no solo de la resistencia de la botella.
Una revisión de almacenamiento más útil comprueba la duración en posición vertical, la relajación del tapón, las señales de evaporación y los residuos alrededor del acabado. Esas señales suelen aparecer antes de que se desarrolle un caso completo de reclamación.
Dónde los equipos suelen interpretar mal las fugas de almacenamiento
Un error frecuente es tratar toda filtración como un defecto del cierre. En la práctica, una ligera deformación del acabado, la temperatura de llenado y la variación del espacio de cabeza pueden ser igualmente responsables.
Otro es comprobar solo muestras frescas. Una botella de licor que supera una prueba inmediata de vacío o inversión aún puede fallar después de una exposición prolongada a condiciones de almacenamiento cálidas.
El estrés del transporte cambia lo que realmente significa “sellado”
Una botella de licor que se desplaza por la entrega nacional y una que cruza océanos no enfrentan el mismo perfil de riesgo. La vibración y los impactos repetidos desafían lentamente la interfaz del cierre.
Los ciclos térmicos añaden otra capa. La expansión del líquido, los cambios de presión del espacio de cabeza y el movimiento del material del cierre pueden convertir un sellado marginal en una vía de fuga activa.
En este contexto, la prevención de fugas debe incluir el soporte del embalaje. Las separaciones de cartón, el patrón de apilamiento de palés y el contacto entre botellas pueden amplificar el estrés del cuello.
Aquí es donde los diseños de botella de licor de vidrio pesado necesitan atención especial. La masa adicional parece premium, pero aumenta la fuerza inercial durante caídas y vibración.
- Pruebe muestras llenas después de vibración y ciclos de temperatura, no solo en condiciones ambiente.
- Compruebe la retención del cuello y del cierre después de carga lateral en el embalaje secundario.
- Revise si los elementos decorativos afectan los puntos de contacto de las botellas en las cajas.
- Confirme que el sellado siga funcionando después de manipulaciones repetidas, no solo tras un evento de caída.
Los diseños de botellas premium necesitan comprobaciones de ajuste más estrictas, no solo cierres más fuertes
Los acabados con recubrimiento cerámico, los cuellos en relieve, los tapones tipo bar-top y las formas de vidrio personalizadas suelen aumentar la complejidad del sellado. El problema suele ser la consistencia del ajuste, no solo la resistencia del cierre.
En proyectos de botella de licor premium, el diseño visual puede alterar ligeramente el control del acabado del cuello. Si la superficie de sellado se vuelve menos uniforme, el riesgo de fuga aumenta incluso cuando el material del cierre parece mejorado.
Una regla útil es separar la tolerancia decorativa de la tolerancia de sellado. El estilo visible del cuello puede variar dentro de los límites de diseño, pero la superficie de sellado debe permanecer estrictamente controlada.
Aquí es también donde importan las corridas piloto. La validación a pequeña escala detecta el balanceo del tapón, el plegado del revestimiento o la inclinación del tapón antes de que los lotes grandes se conviertan en devoluciones costosas.
Comprobaciones prácticas antes del lanzamiento
La prevención de fugas funciona mejor cuando la inspección sigue la ruta real de la falla
Cuando una botella de licor tiene fugas, la mejor respuesta es rastrear la ruta real de la falla. ¿El sellado nunca se formó correctamente o se degradó después?
Esa distinción cambia la solución. Las fallas tempranas apuntan a defectos de acabado, configuración del taponado o desajuste del cierre. Las fallas tardías suelen indicar relajación del material o estrés de transporte.
También ayuda comparar las muestras reclamadas con muestras de producción retenidas del mismo conjunto de moldes y lote de cierres. Las comprobaciones aleatorias por sí solas pueden pasar por alto el patrón.
En muchas operaciones, el mayor punto ciego es centrarse en las especificaciones de compra mientras se ignora la deriva del proceso. Un sistema de botella de licor que cumple técnicamente aún puede ser inestable operativamente.
Qué revisar a continuación antes de que los problemas de sellado se conviertan en pérdidas recurrentes
Un sellado fiable de botella de licor depende del ajuste, el control del proceso y pruebas realistas. Ningún punto de inspección único puede reemplazar esa combinación.
Comience por mapear las condiciones reales de uso de cada formato de botella. Luego compare la consistencia del acabado del cuello, el comportamiento del cierre, la exposición al almacenamiento y las exigencias del transporte como un solo sistema.
Donde el riesgo sea mayor, defina estándares de aceptación en torno a la calidad de la superficie de sellado, el rango de par, las comprobaciones de envejecimiento y la simulación de tránsito, en lugar de solo la apariencia.
Ese enfoque suele reducir las fugas, proteger la fiabilidad del envase y hacer que las decisiones de calidad de la botella de licor sean más consistentes en condiciones cambiantes de producción y logística.